联系电话
136 7624 9931
联系地址
湖北省钟祥市南湖工业新区富水路8号

 股票代码 874188
发布时间:2026-11-20
前两期围绕碳钢、不锈钢的强度、耐蚀和热处理能力展开。进入铝合金铆螺母,评价逻辑要换一套:轻量化是出发点,但材料强度基数偏低、电偶腐蚀风险突出、成型窗口窄,只盯减重指标的方案,往往在装配和盐雾验证阶段集中暴露问题。这一期梳理铝合金常用牌号、材料特性、适用边界,另外单独说清铝铆螺母装在镁合金件上的特殊情况——这类组合在现场出问题的比例不低。
铝合金铆螺母绝大多数用变形铝及铝合金,靠冷镦、冷挤压成型,很少用铸造铝。按合金系列看,主流集中在3系、5系、6系,7系只有少量试样使用,各系列的强化机理、塑性、强度差别很大,不能混为一谈。
3003属铝锰合金,是铝合金铆螺母里塑性最优的一档。不可热处理强化,靠冷作硬化提强度,延伸率好、冷镦翻边稳定,开裂风险最低。耐蚀性优良,和同系列铝基材搭配时电位接近,腐蚀倾向很小。短板也清楚:抗拉强度不高,冷加工后提升有限,螺纹承载和抗扭矩偏弱,不适合持续振动、高预紧力的点位。多用于轻型机箱外壳、装饰面板、内饰盖板这类低载荷、以固定为主的场景,拉铆成型稳定,对薄板友好。
5052、5056是铝镁合金,非热处理强化,靠镁固溶强化,在铆螺母里应用最广。5052强度比3003高,塑性仍可满足常规拉铆翻边,耐蚀优异;5056镁含量更高,强度再上一档,加工硬化效应也更明显,变形量大时翻边开裂风险上升,对坯料状态、拉铆行程、铆接压力控制更严。通讯壳体、新能源轻量化辅件、铝型材配套连接多优先选5052,只有载荷更高、成型结构简单的点位才考虑5056。
需要特别说明的是,5系的冷加工硬化行为与碳钢、奥氏体不锈钢都不能直接类比。奥氏体不锈钢冷变形可能伴随形变诱发马氏体,硬化机制不同;碳钢的硬化曲线形态也不同;5056因镁含量更高,加工硬化效应更明显。因此不能套用碳钢铆螺母的铆接参数,同规格产品允许的翻边变形量要留更大余量,拉铆行程和铆接压力应独立标定。
6061、6063是铝镁硅合金,可通过固溶时效强化,是铝合金里少有能明显提强度的牌号。6063塑性优于6061,成型难度低;6061时效后强度更高,但冷镦必须在退火态(O态)完成。冷镦后材料处于加工硬化态,攻螺纹前通常还需退火软化。典型制造链路应理解为:冷镦成型→退火软化→攻螺纹→固溶+时效,具体顺序还要结合坯料供货状态和螺纹精度要求调整。现场常见的坑就在这里:6系不是“冷镦完直接攻丝再时效”这么简单,漏掉中间软化环节,攻丝困难和报废率上升几乎必然;顺序颠倒,问题更集中。安装时若铆螺母已处于时效态,冷翻边的工艺窗口极窄,量产条件下翻边开裂风险不可控,应避免在时效态完成大变形拉铆翻边,不能按钢制铆螺母参数直接套用。
6系时效后还有应力腐蚀开裂的潜在风险,沿海、高湿工况要谨慎评估;不同时效状态和应力水平下SCC敏感性差异明显,不能只看牌号。6系多用于中等承载、空间受限又必须减重的点位,选型时必须同步确认供货状态和最终热处理状态,来料标注不能只写牌号。
7075这类铝锌镁铜超高强合金,强度在铝体系里顶尖,但塑性差、冷成型难度极大、应力腐蚀敏感,铆螺母量产应用极少,多在科研样件、特种装备方案里尝试,常规项目不推荐。即便试样通过,批量一致性和长期可靠性都难保障。
牌号体系上,国标GB/T 3190、美标AA、日系JIS H4000的写法基本对齐,成分区间也大体一致。真正影响成败的是坯料供货状态(O态、H112、H32等),各家内控不一样,供货状态对成型的影响甚至大于成分微差。同是5052,H32半硬料和O态软料的拉铆表现天差地别。图纸只写5052不写状态,来料成型不良几乎是必然。
铝合金铆螺母有几个碳钢、不锈钢不会遇到的痛点。
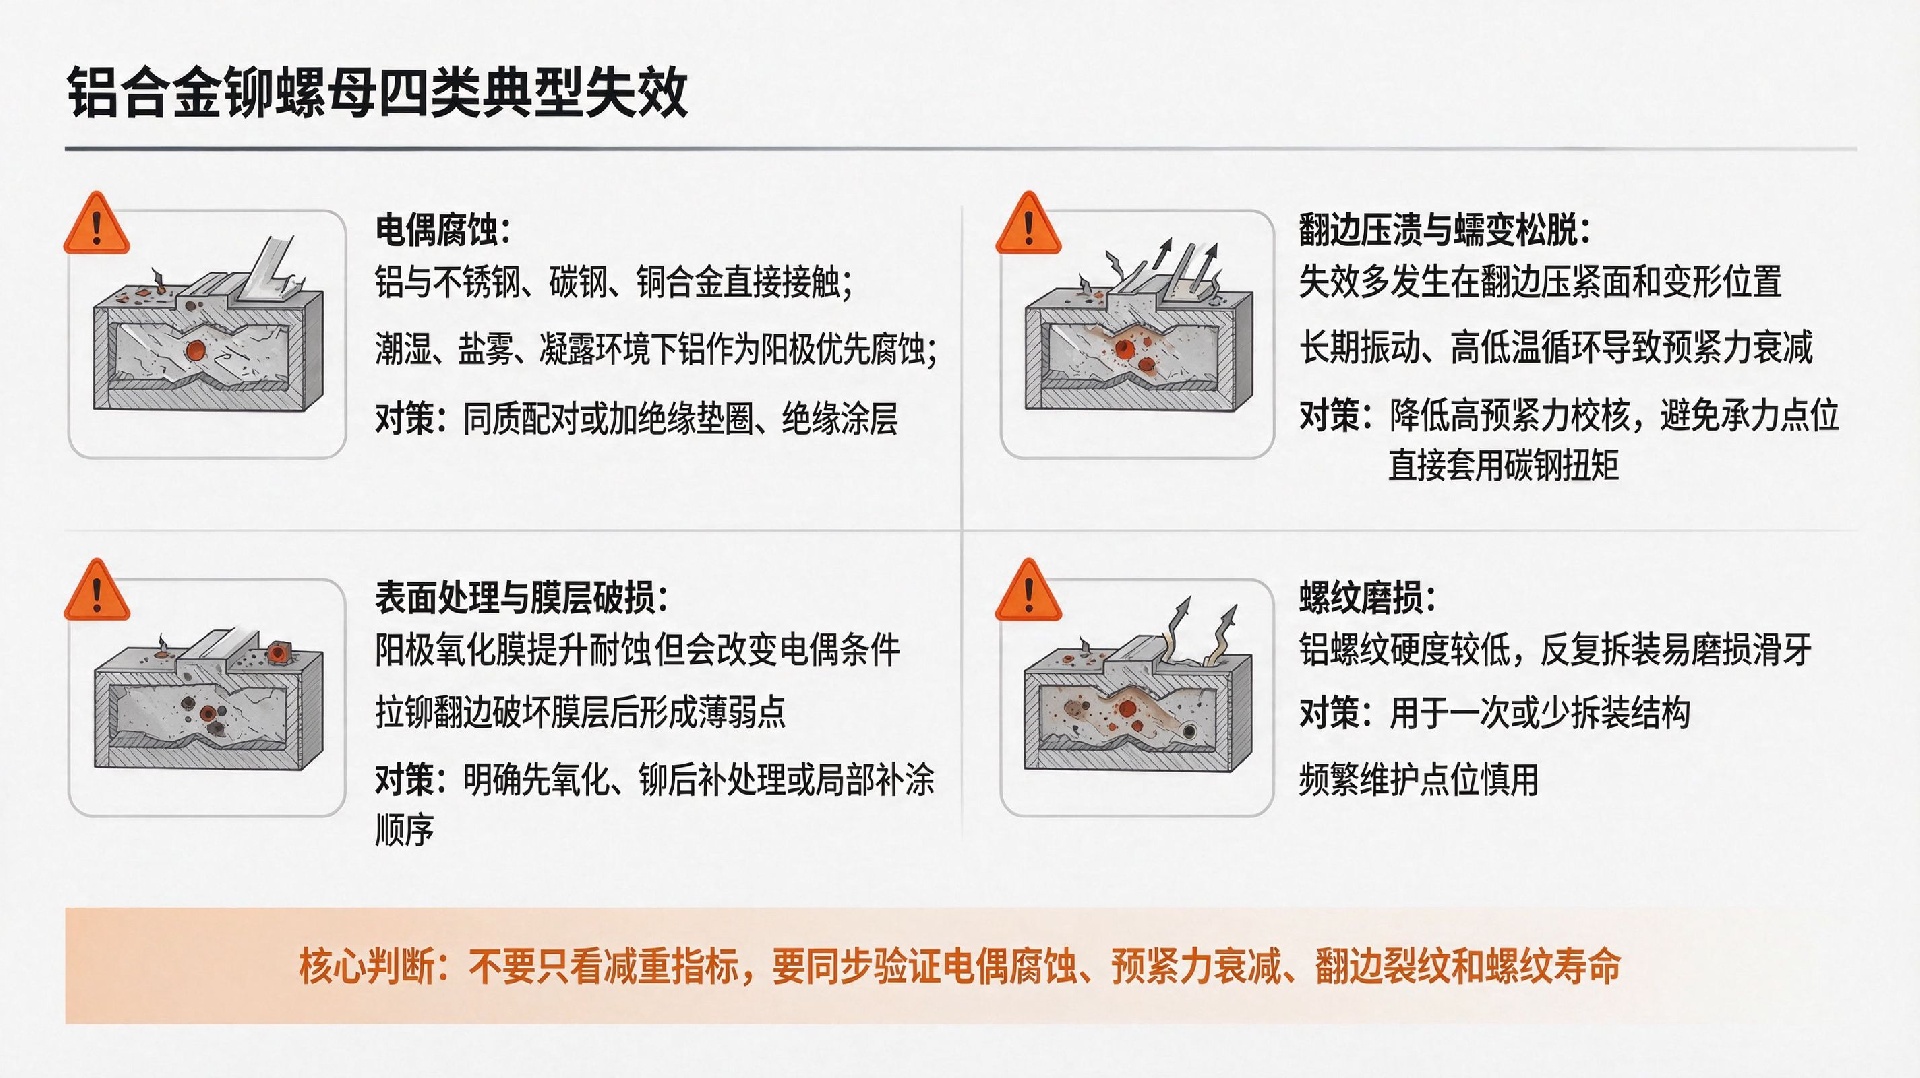
电偶腐蚀排在第一位。铝的电位偏低,与不锈钢、碳钢、铜合金直接接触,在潮湿、盐雾、凝露环境下铝作为阳极优先腐蚀。轻量化项目里基材是铝型材、铆螺母选铝合金,后续装配却随手配了不锈钢螺栓,又没做隔离,盐雾试验很快出白点。思路是优先同质配对,铝铆螺母配铝螺栓;结构上必须用异质金属,就加绝缘垫圈、绝缘涂层阻断,不能指望材料自己扛。
强度匹配要看失效模式。铝合金铆螺母的失效大多不是螺纹滑牙,而是翻边压紧面压溃、变形位置蠕变松脱。长期振动、高低温循环下铝有蠕变倾向,预紧力随时间衰减。所以它不适合高振动、高预紧力、需要长期维持锁紧力的承力点位,比如底盘和动力连接。按碳钢铆螺母的扭矩标准校核铝方案,很容易低估风险。
表面处理的适配也要提前排。铝可做阳极氧化、钝化、喷涂,阳极氧化能提耐蚀,但氧化膜绝缘,会改变电偶条件;拉铆翻边又会破坏原有膜层,破损处成为腐蚀薄弱点。要求阳极氧化时,工序是先氧化还是铆后局部补处理,要和表面处理工序一起定。普通钝化膜防护有限,高腐蚀环境别单靠钝化。
螺纹磨损是第四个问题。铝螺纹硬度低,反复拆装容易磨损滑牙,不适合频繁维护的点位,优先用于一次或少拆装的结构。
轻量化项目里铝镁混用很常见,比如镁合金仪表骨架配铝型材支架、镁合金壳体上要出一个螺纹点。这种情况下把铝铆螺母铆进镁板,不少人以为“都是轻金属,电位该接近”,实际恰好相反。
按电位序,镁比铝更负,镁是阳极。铝铆螺母配钢基材时被腐蚀的是铆螺母,而配镁基材时,先烂的是镁板。这个方向差别很关键:铆螺母腐蚀了还能换,母材被腐蚀就是结构件损伤,很多位置没法修。镁的腐蚀产物疏松、体积膨胀,会把铆接面顶开,缝隙扩大,腐蚀再加速,是典型的恶性循环。
第一原则就是能不在镁件上做铝铆螺母,就不要做。结构允许的话,把螺纹点挪到铝件或钢件上,镁件只做纯连接。确实挪不开,隔离必须比铝-钢组合更彻底。铆接是机械咬合,翻边和孔壁之间必然有缝隙,点状绝缘垫挡不住缝里的电解液。可行的组合是:铆螺母做阳极氧化加封孔或绝缘涂层;铆接前在孔位涂密封胶,让胶填满缝隙;铆后补一道面涂;头部加隔离垫,把铝镁接触面积压到最小。密封胶要选耐温、耐介质、与后续涂装线不冲突的体系。更彻底的做法是改用镁合金铆螺母,或用压铆加胶接的复合结构,绕开铝镁直接接触。
安装环境还要盯几项。镁件多为薄壁结构,壁厚常在1.5~2.5mm,铆接的翻边压力大部分落在孔口,镁的塑性和韧性都差,压力大了孔口开裂或压溃,压力小了翻边不到位、锁紧和密封都不成立。这类薄壁镁件的铆接往往要降低单次变形量、分步成型,必要时做局部预热温铆;铆枪的下压速度、保压时间都要单独调,不能套铝板参数。孔口加大垫圈或加大头型分散压力,是常见做法。
表面处理顺序也讲究。镁件一般先做微弧氧化或化学转化膜,再进铆接工序。翻边会破坏孔口附近的膜层,破损处就是腐蚀起点,所以铆后要有补处理,或者把铆接排在终涂之前。顺序排错,前面的防护等于白做。
温度和介质同样不能忽略。铝的线膨胀系数约23×10⁻⁶/℃,镁在25~27×10⁻⁶/℃量级,两者接近,铝镁之间因温度循环产生的相对位移不大;但铝铆螺母里配的通常是钢制螺栓,钢与铝镁的膨胀系数差一倍以上,温度循环下预紧力会波动,几个循环下来连接就松了,这个组合要专门做预紧力衰减验证。另外镁腐蚀属析氢反应,密闭腔体里氢气积聚,有防爆要求的设备要评估。
现场还有个容易忽略的细节:铁污染。钢制工具、铁屑、含铁磨料残留在镁件表面,会形成局部微电池,腐蚀从这些点扩散。镁件工位要与非镁件工位分开,工具专用,工序间清洗。清洗也不能用含氯溶剂,氯离子对镁是强腐蚀介质。
验证上,铝铆螺母配镁基材,只做中性盐雾往往不够,建议做循环盐雾(交变湿热加盐雾),镁的点蚀和缝隙腐蚀在干湿交替下暴露得更充分。同时看铆接后的接触电阻、翻边有无裂纹、预紧力保持情况。几百小时就出白锈和基材腐蚀坑,说明隔离没做到位,加厚涂层糊不过去。
低载荷、求成型稳定、同铝基材配套,优先3003;常规轻量化连接兼顾成型和强度,5052通用性最强;载荷偏高、成型结构简单、能接受更严的工艺管控,选5056;有中等承载需求且工艺允许成型后热处理,再考虑6061、6063,但必须把冷镦退火、攻螺纹前软化、固溶时效和安装翻边窗口一起纳入工艺验证;7075不做常规推荐;镁基材上的铝铆螺母,先评估能否挪位或换方案,绕不开再按上面的隔离和工艺组合处理。
完整判断顺序:先确认减重是不是刚性需求,不是的话回看碳钢、不锈钢方案,可靠性和成本往往更优;确定用铝之后,先评估配对基材和螺栓材质,排查电偶腐蚀,镁基材要按上面单独处理;再确认载荷、振动、拆装频次,规避蠕变压溃;然后按成型变形量选定坯料供货状态;最后定表面处理和盐雾验收要求。样件阶段除扭矩,补充高低温循环、振动耐久,观察预紧力衰减。
铝合金铆螺母是轻量化里很实用的选项,但它短板明确,优势和限制一样突出。避开电偶腐蚀、蠕变松脱、螺纹磨损这几个核心风险,把牌号和状态选对,轻量化的收益才落得住。

136 7624 9931
湖北省钟祥市南湖工业新区富水路8号


Copyright @ 湖北博士隆科技股份有限公司.All rights reserved 技术支持:捷瑞科技 鄂ICP备18030306号