联系电话
136 7624 9931
联系地址
湖北省钟祥市南湖工业新区富水路8号

 股票代码 874188
发布时间:2026-10-23
很多图纸上就标个 "碳钢" 或写个单牌号,现场按图做出来,遇到薄板开裂、滑牙、锈蚀,才回头查材质,往往已经晚了。碳钢铆螺母对应的其实是一整条牌号谱系,摸清这条谱系,选材才有抓手。
按含碳量和合金化路线,常用的碳钢铆螺母牌号可以分成三拨,各管一段,彼此之间不是随便换的。
低碳钢系,含碳量一般在 0.25% 以下,代表牌号有 SWRCH6A、SWRCH8A、SWRCH10A、SWRCH15A、SWRCH22A,以及国标的 ML08Al、ML10、ML15、ML20。这一族的特点就是塑性好、冷镦成型最容易,翻边拉铆时几乎不出问题,也不容易把薄板顶裂。代价是强度低,一般也就 4.8 级上下,螺纹能承受的扭矩有限。它对应的是 "装得上、装得快、够用" 的场景:薄板、软基材、低载荷,比如家电钣金、轻型设备外壳上的连接点。要追求大扭矩承载的,别指望它。
含硼低碳钢系,以 10B21 为代表,还有 ML20MnB、ML15MnB 这类。思路是在低碳保证成型性的基础上,靠微量硼提高淬透性,淬火回火后能把强度拉到 8.8 级甚至更高。相当于在 "好成型" 和 "够强度" 之间找了个折中,强度要求中等偏上的承力件,很多会落在这一族里。它的成型性比纯中碳钢好,强度又比纯低碳钢高,是实际项目里性价比很高的选择。
中碳钢系,含碳量在 0.25%~0.65%,代表牌号 SWRCH35K、SWRCH40K、SWRCH45K,以及国标的 ML35、ML40、ML45。强度硬度明显上一个台阶,调质处理后能到 8.8~10.9 级,适合车架、支架、结构连接这类高扭矩、强振动的承力部位。代价也很直接:含碳量上去,塑性降下来,冷镦成型变难,对球化退火、模具和工艺要求都高;45K 比 35K 更硬,成型和螺纹精度更难控,翻边开裂的风险要重点盯。
做选型的同仁常常有个惯性 —— 强度越高越放心。放到铆螺母上,这个思路要打个折扣。铆螺母的承载能力,不只看螺纹本身,更受翻边锁紧结构的制约:它锁在薄板上,靠的是翻边包边的连接强度。如果盲目把材质强度等级提上去,螺纹是够强了,但锁紧结构先撑不住,结果要么翻边部位先出问题,要么螺纹还没坏、连接已经松脱。强度的提升并没有转化成实际的承载能力,反而白白增加成型难度和成本。
所以碳钢铆螺母选材,正确的做法是先算清楚这个连接点实际要扛多少预紧力和振动载荷,再反过来定强度等级,最后才落到具体牌号。脱离工况一味求高强,是花了钱办不到事。
实际项目里,可以按基材和工况把场景归归类,再对应到牌号。
薄板、软基材、低载荷的场景,比如家电钣金、轻型壳体、内饰件,用低碳钢系就够,成型稳、成本低、不浪费工艺难度。
中等强度、又需要兼顾成型性的,像箱体、柜体、中等承力支架,优先看含硼低碳钢 10B21 这一族,强度和成型性平衡得最好,翻边不容易出问题,强度又能撑住常规承载。
高扭矩、强振动的承力部位,比如车架、结构连接、底盘支架,就要上中碳钢 35K、45K,并且把热处理和强度等级验证一起做进去,不能只换个材质就完事。
碳钢耐蚀性差是物理底子,三个家族都一样,必须靠表面处理兜底 —— 镀锌、磷化、达克罗、无铬钝化等。户外、沿海、高湿工况,镀层体系选不好,铆螺母装上就锈,锈蚀还顺着螺纹孔渗进基材。另外碳钢配铝、压铸铝壳体,异种金属间的电偶腐蚀也要一并考虑。所以表面处理要跟材质一起定,不是事后补的项。
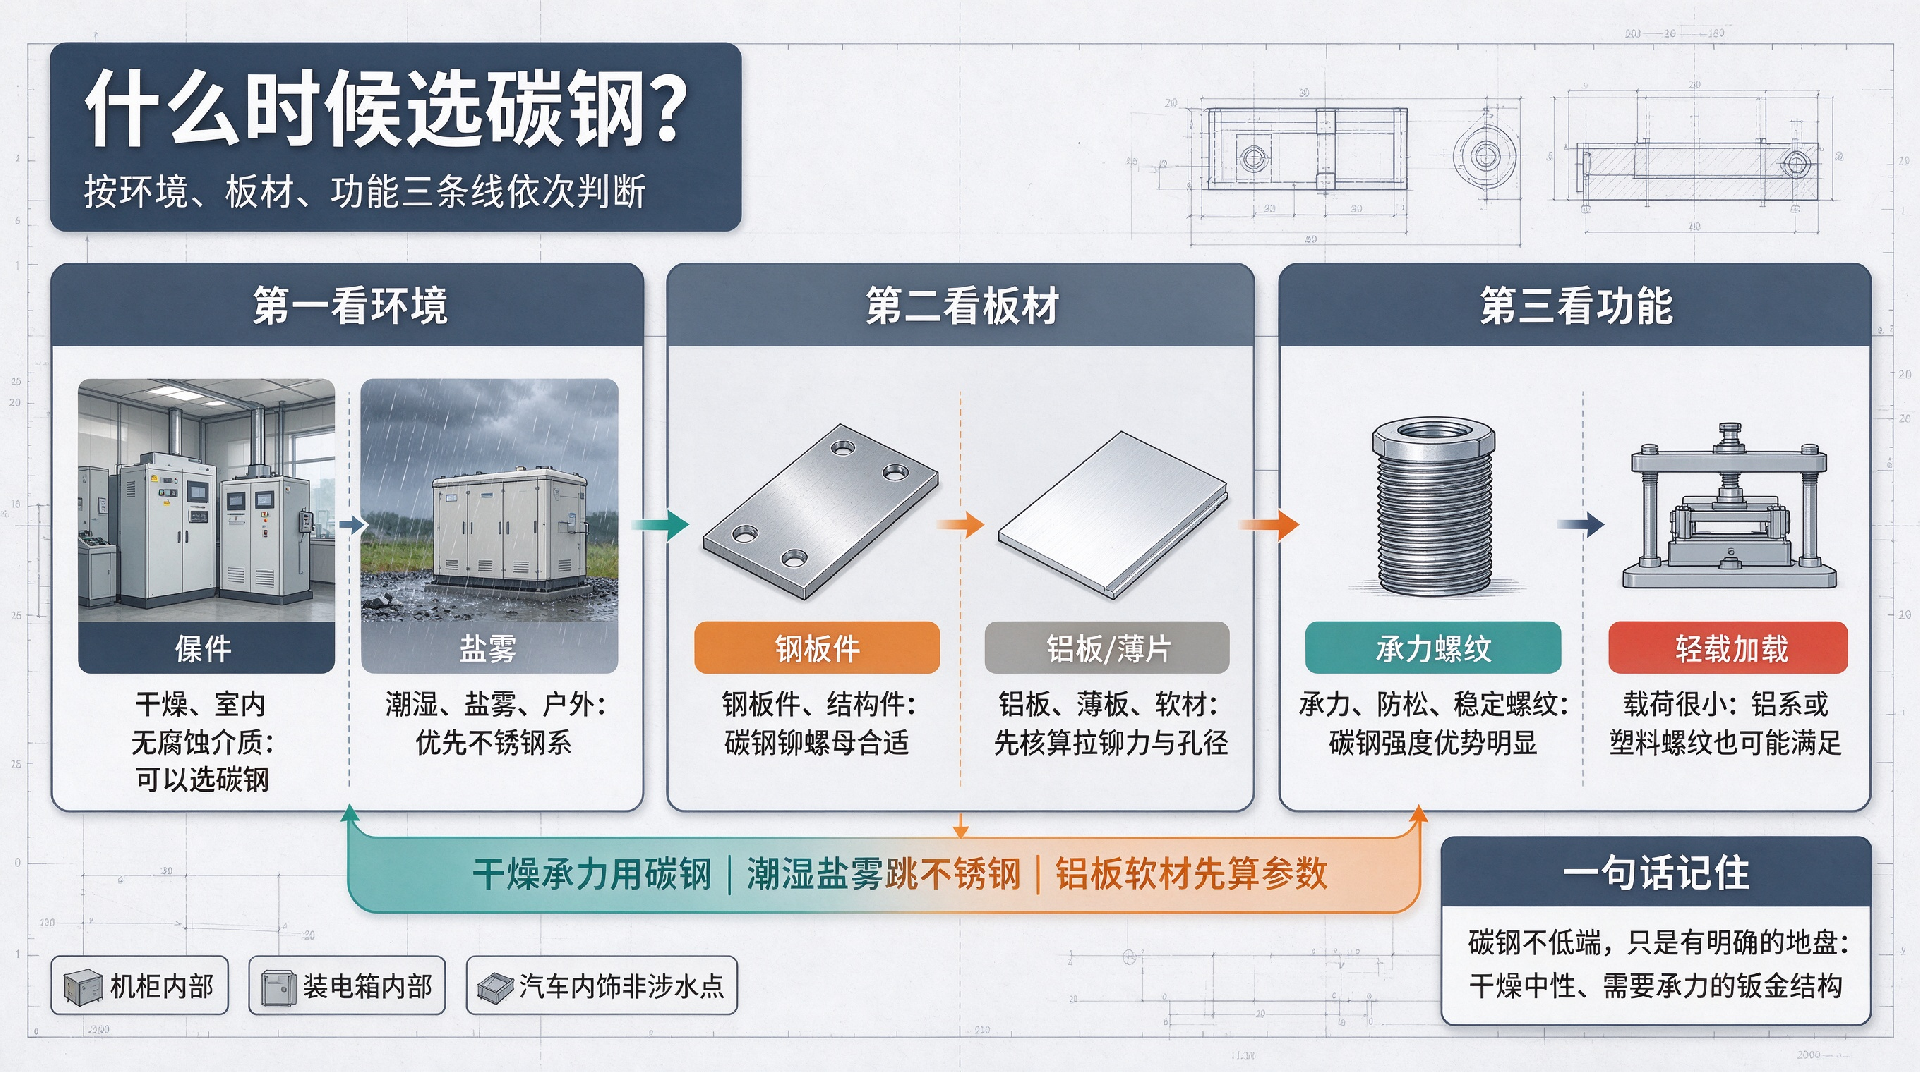
先把基材和载荷摸清楚,再定强度档位,最后配表面处理。具体可以这样推:板材多薄、能不能焊、要不要单面装,工况的扭矩和振动有多重,环境防腐要求多高,有没有磁性、异种金属等特殊限制。这几步排下来,碳钢系里该用哪个家族,基本就清楚了。拿不准的,样件阶段多装几版,测扭矩、测振动耐久、跑盐雾,比图纸上拍脑袋靠谱得多。
选铆螺母材料,没有 "哪个最好",只有 "哪个最合适"。碳钢系胜在成本和综合性能平衡,把每个家族的特性边界吃透,就能避开大多数现场问题。

136 7624 9931
湖北省钟祥市南湖工业新区富水路8号


Copyright @ 湖北博士隆科技股份有限公司.All rights reserved 技术支持:捷瑞科技 鄂ICP备18030306号